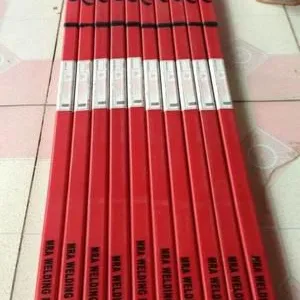
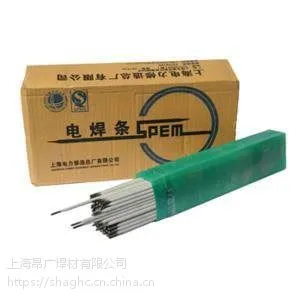
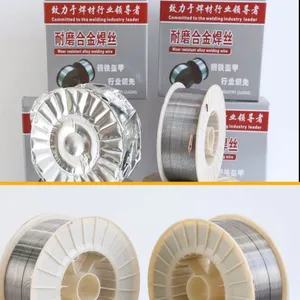
| 是否进口:否 | 产地:上海 | 品牌:昂广 |
| 型号:YD337 | 焊芯直径:1.2mm | 订货号:45122 |
| 货号:45122 | 牌号:YD337 | 类型:堆焊焊条 |
| 材质:合金 | 药皮性质:碱性焊条 | 直径:1.2mm |
| 长度:1000mm | 焊接电流:80-130A | 电流幅度:YD337A |
| 熔点:220 | 工作温度:220℃ | 适用范围:广泛 |
| 硬度HRC:标准 | 是否跨境货源:否 |
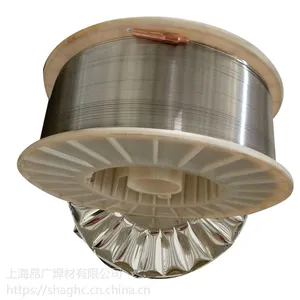
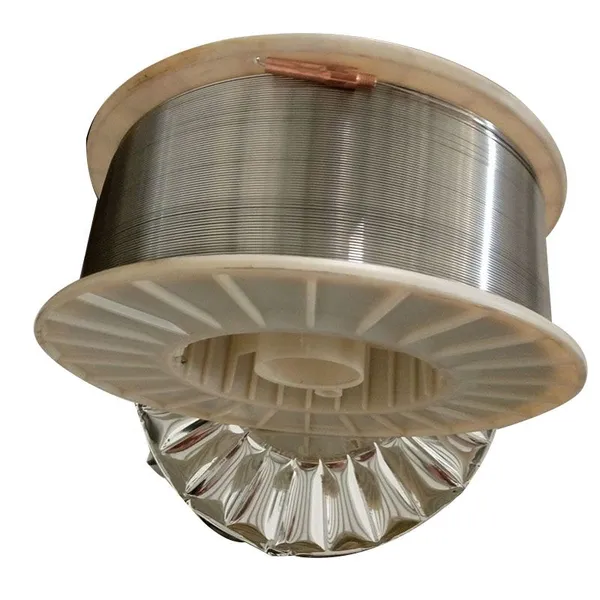
YD337耐磨药芯焊丝EDRCrW-15热锻模堆焊药芯焊丝
YD337堆焊药芯焊丝相当GB/T 984—2001标准的焊丝型号EDRCrW-15
说明:YD337是CO2气体保护的热强铬钨钢堆焊药芯焊丝。堆焊时电弧稳定、脱渣容易。
用途:适用于堆焊各种热锻模、轧辊等。
堆焊层硬度:HRC≥48。
C | Cr | W | S | P |
0.25~0.55 | 2.00~3.50 | 7.00~10.00 | ≤0.035 | ≤ 0.04 |
参考电流
焊丝直径/mm | 1.2 | 1.4 | 1.6 |
焊接电流/A | 180~220 | 200~240 | 220~260 |
注意事项:
1、采用直流反接;
2、焊接时,CO2气体流量宜为20~25L/min;
3、焊丝的干伸长度宜控制在15~25L/min;
4、道间温度推荐控制在300℃左右;
5、焊前必须对焊件清除铁锈、油污、水分等杂质
YD397耐磨堆焊药心焊丝YD397热锻模堆焊药芯焊丝
YD397耐磨堆焊药心焊丝
说明:YD397是CO2气体保护的热强铬锰钼钢堆焊药芯焊丝。堆焊时电弧稳定、脱渣容易。
用途:用于堆焊铸钢或锻钢作坯体的热锻模,也可用于修复5CrMnMo、5CrNiMo、5CrNiSiW钢制的旧锻模,或堆焊高强度耐磨零件。
堆焊层硬度:HRC≥40.
C | Mn | Si | Cr | Mo |
≤0.60 | ≤2.50 | ≤1.00 | ≤2.00 | ≤ 1.00 |
参考电流
焊丝直径/mm | 1.2 | 1.4 | 1.6 |
焊接电流/A | 180~220 | 200~240 | 220~260 |
注意事项:
1、采用直流反接;
2、焊接时,CO2气体流量宜为20~25L/min;
3、焊丝的干伸长度宜控制在15~25L/min;
4、道间温度推荐控制在300℃左右;
5、焊前必须对焊件清除铁锈、油污、水分等杂质
YD507Mo耐磨药芯焊丝YD507Mo阀门堆焊焊丝
YD507Mo堆焊药芯焊丝
说明:YD507Mo是CO2气体保护的高铬型堆焊药芯焊丝。相当GB/T 984—2001标准的焊丝型号EDCr-A2-15,堆焊时电弧稳定、脱渣容易。
用途:适用于堆焊连铸辊、热轧辊以及工作温度低于510度的轴,以及中温高压截止阀们蜜封面。
堆焊层硬度:HRC≥37。
熔敷金属化学成分(质量分数)(%)
C | Cr | Ni | Mo | W |
≤0.20 | 10.00~16.00 | ≤6.00 | ≤2.50 | ≤2.00 |
参考电流
焊丝直径/mm | 1.2 | 1.4 | 1.6 |
焊接电流/A | 180~220 | 200~240 | 220~260 |
注意事项:
1、采用直流反接;
2、焊接时,CO2气体流量宜为20~25L/min;
3、焊丝的干伸长度宜控制在15~25L/min;
4、道间温度推荐控制在300℃左右;
5、焊前必须对焊件清除铁锈、油污、水分等杂质
YD507耐磨药芯焊丝YD507阀门堆焊焊丝
YD507堆焊药芯焊丝
说明:YD507是CO2气体保护的高铬型堆焊药芯焊丝。堆焊时电弧稳定、脱渣容易。
用途:适用于堆焊工作温度低于450度,耐金属间磨损的低碳钢或低合金钢,如蒸汽机部件、离心泵叶片、搅拌机桨以及轴及中、低压阀门密封件。
堆焊层硬度:HRC≥40。
熔敷金属化学成分(质量分数)(%)
C | Cr | Ni | Mo | W |
≤0.20 | 10.00~16.00 | ≤6.00 | ≤2.50 | ≤2.00 |
参考电流
焊丝直径/mm | 1.2 | 1.4 | 1.6 |
焊接电流/A | 180~220 | 200~240 | 220~260 |
注意事项:
1、采用直流反接;
2、焊接时,CO2气体流量宜为20~25L/min;
3、焊丝的干伸长度宜控制在15~25L/min;
4、道间温度推荐控制在300℃左右;
5、焊前必须对焊件清除铁锈、油污、水分等杂质
YD517耐磨药芯焊丝YD517蒸汽阀件药心焊丝
说明:YD517是低氢钠型2Cr13型阀门堆焊焊丝,堆焊金属为2Cr13马氏体高铬钢。堆焊层具有空淬特性,一般不需进行热处理,硬度均匀,可在750-800℃退火软化,当加热至950-1000℃空冷或油淬可重新硬化。
用途:适用于2Cr13型阀门药芯耐高温耐磨堆焊焊丝,适用于堆焊轴、过热蒸汽用阀件、输送机叶片等。
堆焊层硬度:HRC≥45。
C | Cr |
≤ 0.25 | ≤10.00~16.00 |
参考电流
焊丝直径/mm | 1.2 | 1.4 | 1.6 |
焊接电流/A | 180~220 | 200~240 | 220~260 |
注意事项:
1、采用直流反接;
2、焊接时,CO2气体流量宜为20~25L/min;
3、焊丝的干伸长度宜控制在15~25L/min;
4、道间温度推荐控制在300℃左右;
5、焊前必须对焊件清除铁锈、油污、水分等杂质
YD608耐磨堆焊药芯焊丝YD608铸铁堆焊药心焊丝
YD608耐磨堆焊药芯焊丝 | |
| |
| |
| |
堆焊层硬度:HRC≥55。
参考电流
焊丝直径/mm | 1.2 | 1.4 | 1.6 |
焊接电流/A | 180~220 | 200~240 | 220~260 |
注意事项: